
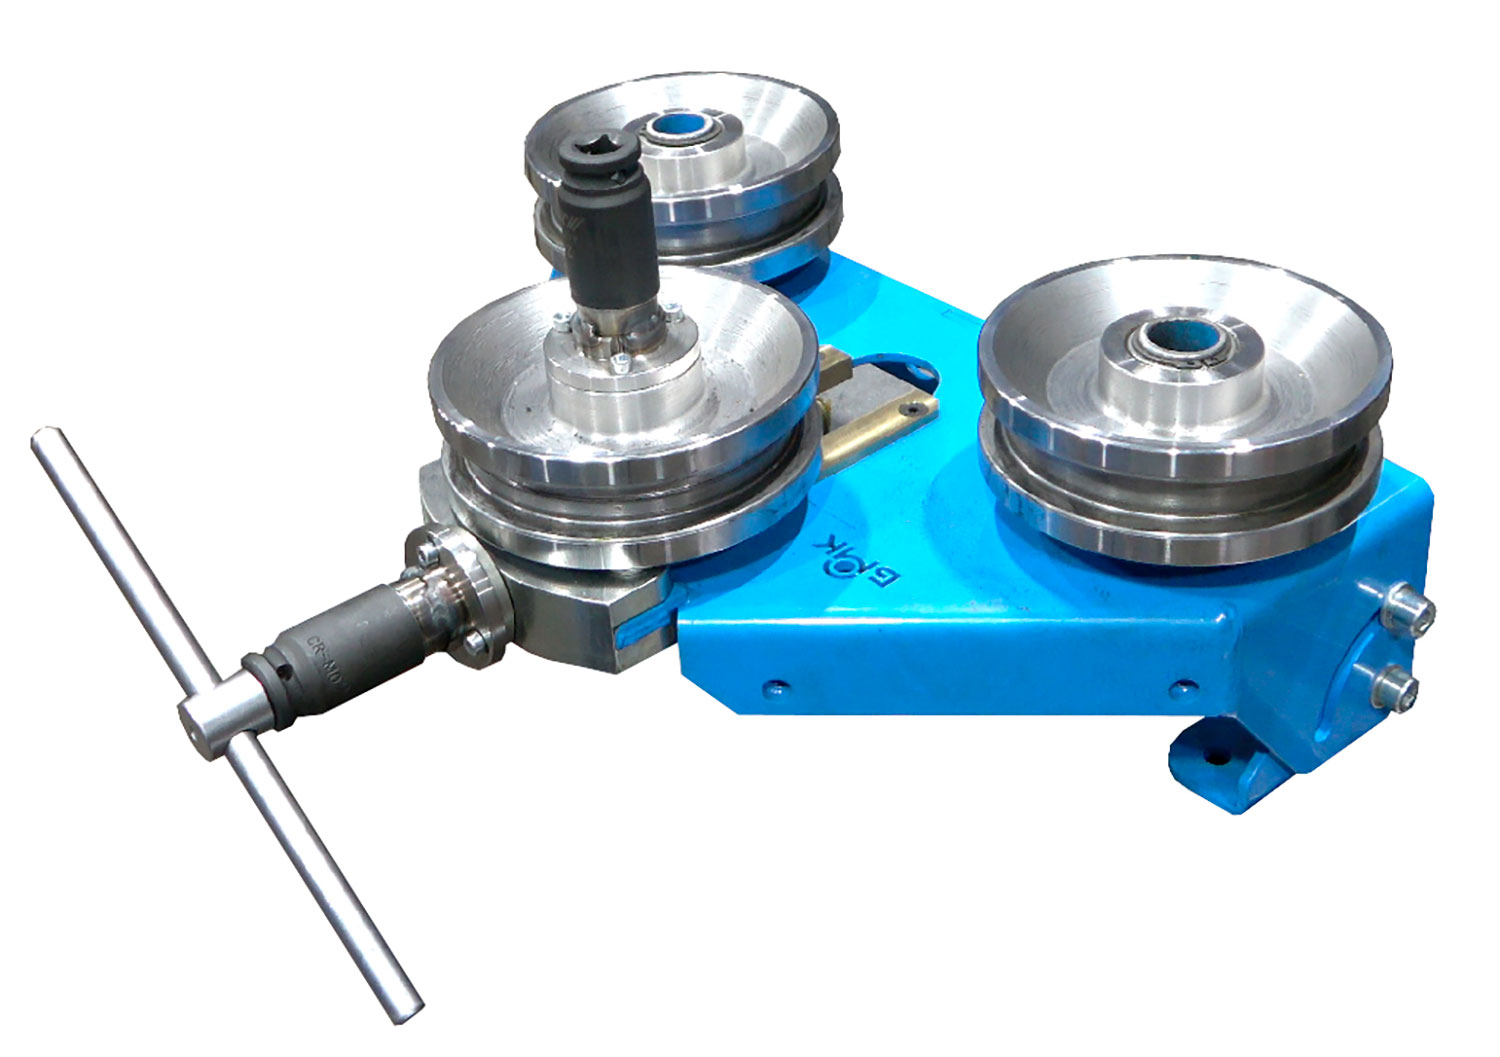
Профилегиб: принцип работы, виды и критерии выбора
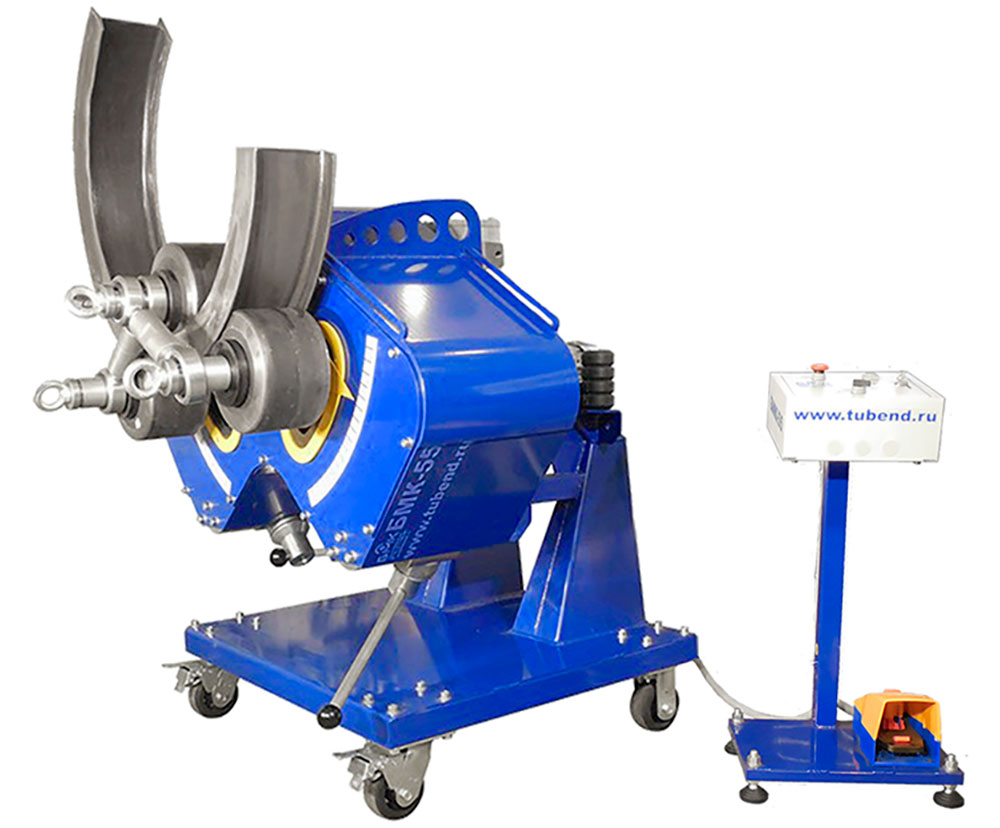
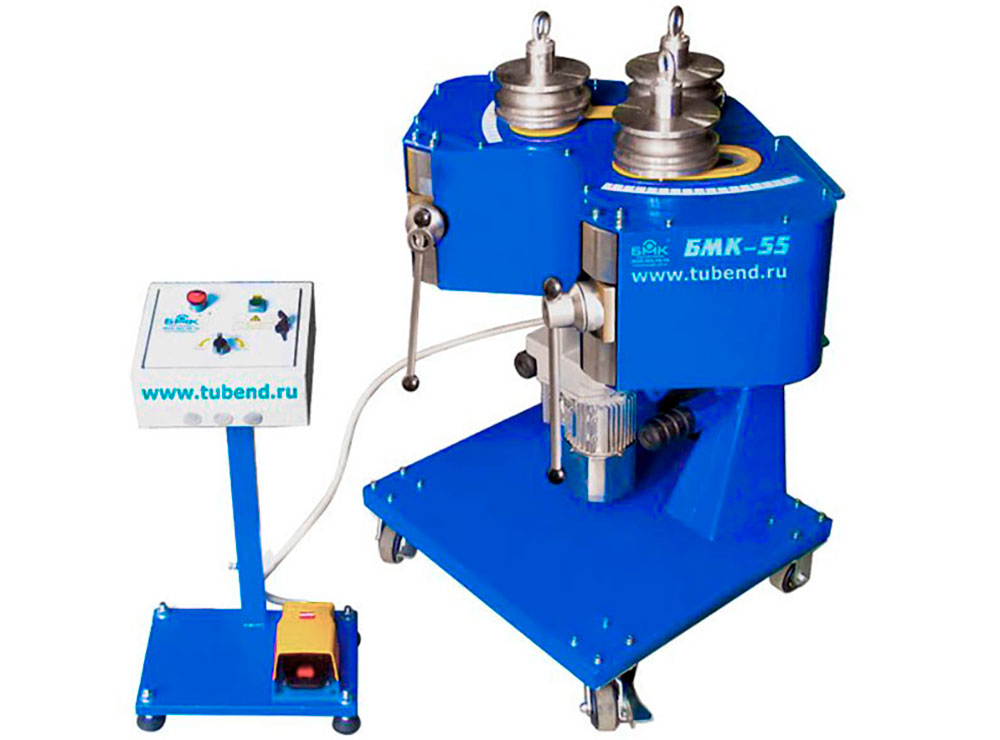
Профилегиб — это станок для гибки профильного металлопроката и труб методом холодной прокатки (вальцевания). С его помощью изгибают швеллеры, тавры, двутавры, уголки, а также трубы круглого, квадратного, прямоугольного и овального сечения. Для качественной гибки станок оснащается комплектом из трех роликов, форма ручьев которых соответствует плоскости гиба и форме сечения изгибаемого профиля или трубы.
Как происходит гибка? Процесс вальцевания
Процесс гибки на профилегибе состоит из двух ключевых этапов:
1. Создание преднатяга (поджим). Один или несколько роликов смещаются, зажимая заготовку. Сила этого поджима определяет будущий радиус изгиба. Чем сильнее поджим, тем меньше проходов (прогонов) потребуется для получения нужной формы.
2. Вальцевание (прокатка). Приводные ролики протягивают заготовку, изгибая ее в соответствии с заданным преднатягом.
Точность и производительность станка во многом зависят от конструкции системы поджима.
Системы поджима: гидравлическая vs. механическая
Система, создающая преднатяг, может быть гидравлической или механической. Этот выбор напрямую влияет на удобство работы, точность и стоимость оборудования.
1. Профилегиб с гидравлическим поджимом
Гидравлика ускоряет и упрощает работу оператора, позволяя быстро создавать большое усилие. Однако у нее есть существенный недостаток — сложность точной настройки.
Проблема: Добиться идеального радиуса с первого раза трудно. Неопытный оператор рискует получить либо недогиб, либо перегиб, что приводит к браку.
Решение: Существуют станки с автоматической регулировкой гидроподжима, но их высокая стоимость делает их недоступными для многих производств. Кроме того, даже автоматика не всегда может точно учесть пружинение металла, из-за чего фактический радиус отличается от расчетного.
2. Профилегиб с механическим (винтовым) поджимом
Винтовой поджим используется в 80-90% профилегибов. Он обеспечивает высокую точность и полный контроль над процессом.
Схема с поджимом центральным роликом: Наиболее распространенная, но менее безопасная. При вращении штурвала заготовка изгибается в сторону оператора, что противоречит требованиям техники безопасности.
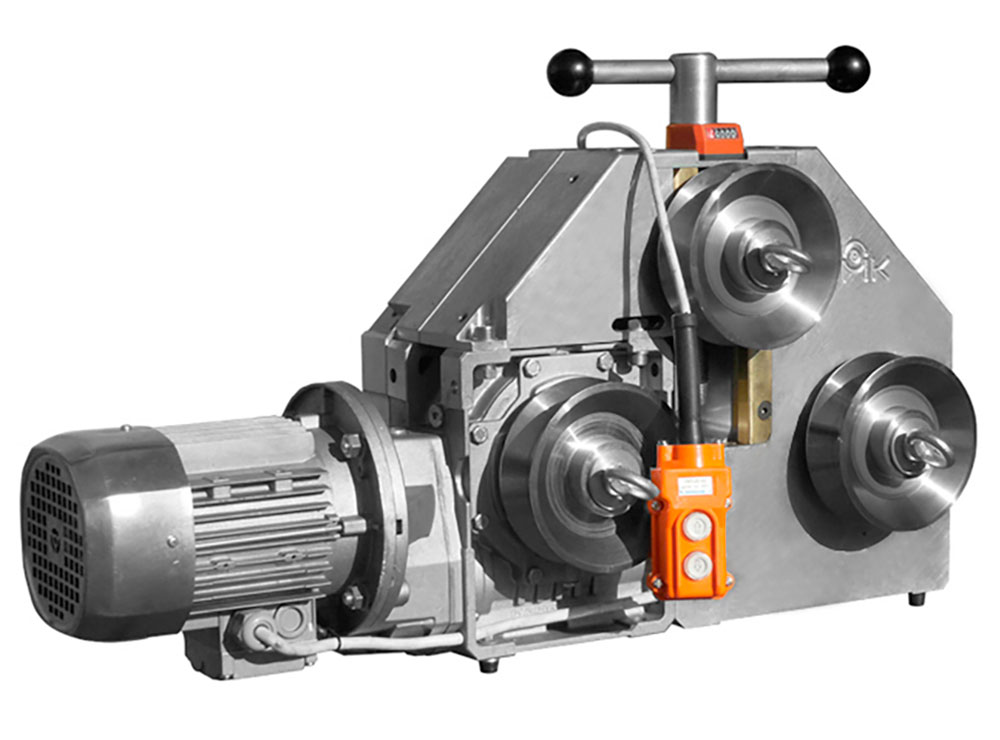
Схема с поджимом двумя крайними роликами: Эта схема считается более безопасной и эффективной. Гиб направлен в противоположную от оператора сторону. Два винтовых механизма позволяют создавать усилие, сопоставимое с гидравликой, исключая при этом риск перегиба. Профилегибы, использующие такую схему (например, 3RE-60 и 3RE-80), показывают отличные результаты по точности и производительности.
Типы привода профилегибочного станка
Помимо системы поджима, станки различаются по типу привода, который вращает ролики.
Ручной привод: Используется на легких настольных станках для гибки заготовок малого сечения. Идеален для небольших мастерских, экспериментальных работ или в местах без доступа к электросети.
Электрический привод: Самый распространенный тип. Мощность и конструкция привода влияют на возможности станка.
Гидравлический привод: Применяется в мощных промышленных станках для работы с крупногабаритным прокатом.
Важный фактор — количество ведущих (приводных) роликов
Усилие, с которым станок протягивает заготовку, зависит от силы трения между ней и ведущими роликами.
1 или 2 ведущих ролика: Такие станки подходят для гибки профилей сечением до 30 мм. При работе с более крупными заготовками им может не хватить силы трения, что потребует большего числа прогонов и увеличит время изготовления детали.
3 ведущих ролика: Обеспечивают максимальное сцепление и позволяют работать с большим усилием поджима. Это значительно повышает производительность и позволяет изгибать детали за минимальное количество прогонов, часто — за один.
Ключевое условие эффективности — синхронизация угловых и линейных скоростей на всех трех ведущих роликах.
У большинства профилегибочных станков при наличии различных схем привода трех роликов, угловые и линейные скорости прокатки трубы будут согласованы максимум на двух роликах, а третий или все три (если каждый ролик имеет свой автономный (индивидуальный) электро- или гидропривод) будут работать в разнобой, т.е. суммарный вектор силы не всегда будет обеспечивать требуемую силу трения между изгибаемым профилем и гибочными роликами. У профилегибов 3RE-60 и 3RE-80 , за счет механической связи, посредством шестерён постоянного зацепления, синхронизированы угловые и линейные скорости на всех трех ведущих роликах. При наличии у этих станков двух винтовых механизмов поджима, позволяющих создать усилие преднатяга не уступающие гидроподжиму, они выходят в абсолютные лидеры по производительности, возможностям и точности изготовления деталей. Эта серия станков позволяет изготавливать детали за минимальное количество прогонов, а чаще за один прогон.
Стоимость профилегибочного станка: На что обратить внимание при покупке?
Многие покупатели ориентируются только на цену, упуская из виду ключевые конструктивные особенности.
Количество ведущих роликов. Станок с тремя ведущими роликами всегда будет производительнее аналога с одним или двумя. Хотя его начальная стоимость выше, он сэкономит время и эксплуатационные расходы в долгосрочной перспективе.
Система поджима. Для точных работ лучше подходит механический поджим, особенно с двумя крайними роликами. Для поточного производства, где скорость важнее точности, можно рассмотреть гидравлику.
Конструкция привода. Убедитесь, что скорости ведущих роликов синхронизированы — это залог стабильной и эффективной работы.
Важное примечание: На любом профилегибе в начале и в конце заготовки остаются прямые участки. Их длина примерно равна расстоянию между осями гибочных роликов. Это необходимо учитывать при расчете длины заготовки.
Электричесикй профилегиб
Профилегибы БМК имеют электрический привод. Причем благодаря 3-м ведущим роликам с согласованными скоростями для изгибания труб диаметром до 60 мм и 80 мм профилегибы 3RE-60 и и RE-80 имеют привод всего 1,1 кВт и 1,5 кВт соответсвенно.
Так же мы выпускаем электрический профилегиб с двумя ведущими роликами и центральным роликом поджима модели 3RE-30 JUNIOR Это тстанок запитывается от однофазной сети 220В, оснащен счетчиком оборотов винта поджима, имеет жесткий монолитный алюминиевый корпус, выносной пульт управления направлениея вращения гибочных роликов и может быть установлен на любой площадке 500х500 мм.
При необходимости электрические профилегибочные станки оснащаются механизмами подъема винта спирали для навивки спирали и гибки качественной уголков и могут работать, как в вертикальном, так и в горизонтальном положении.
Ручной профилегиб
Профилегибочный станок с ручным приводом применяется для гибки маленьких типоразмеров труб (профилей) при незначительной производственной программе или экспериментальных работах, а также при работе в местах, где нет электроснабжения. Как правило это легкие, настольные профилегибы с приводом на один или два гибочных ролика. В случае если станок имеет один ведущий гибочный ролик, то как правило он является и поджимным, и ведущим, как на ручном профилегибе 3RM-30 Start. Если у профилегиба два ведущих ролика, то их привод осуществляется мускульной силой оператора через штурвал одного ролика. Крутящий момент на второй ролик передается легкозвенчатой цепью. Поджим трубы осуществляется винтовой парой через центральный поджимной ролик.Некоторые модели профилегибов таких, как ручной профилегиб 3RM-30 Start, предусматривают работу в вертикальной, горизонтальной плоскостях и под различными, удобными для работы, углами. Простота конструкций, возможность крепления этого профилегиба в любом месте в том числе: к верстак, столу, подоконнику и т. д., делает этот станок удобным и востребованным.