
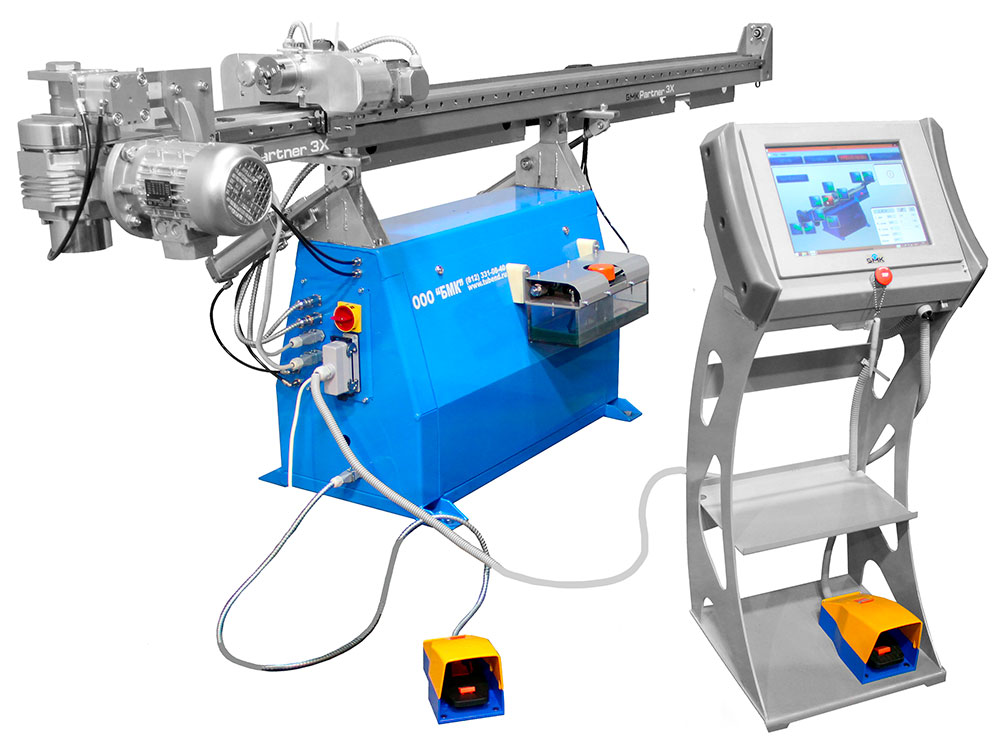
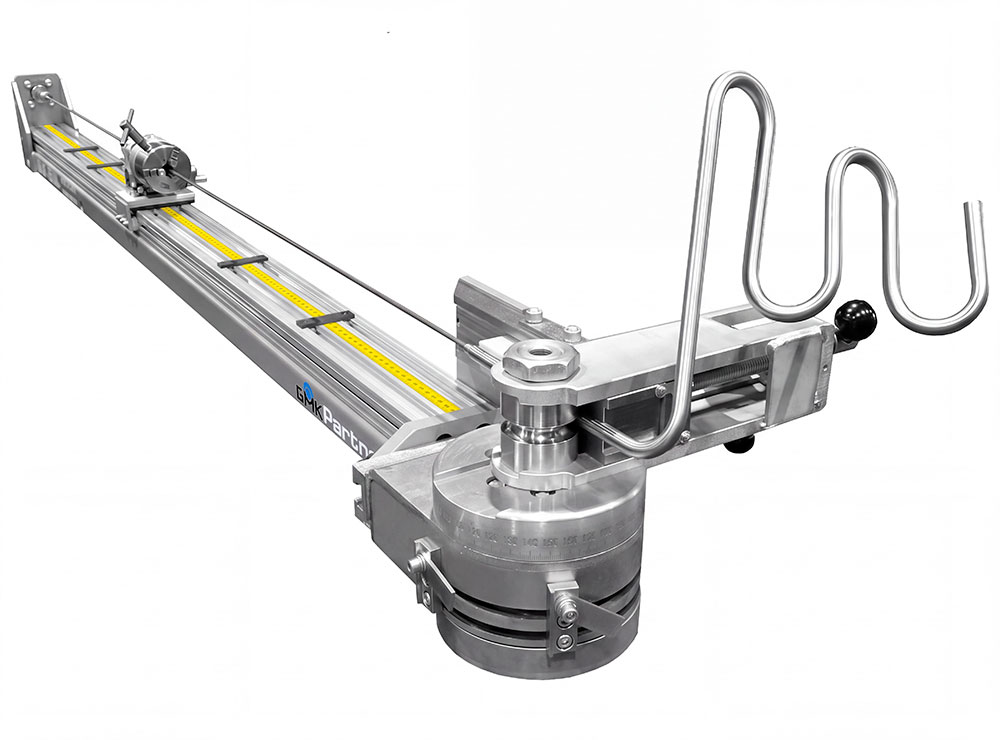
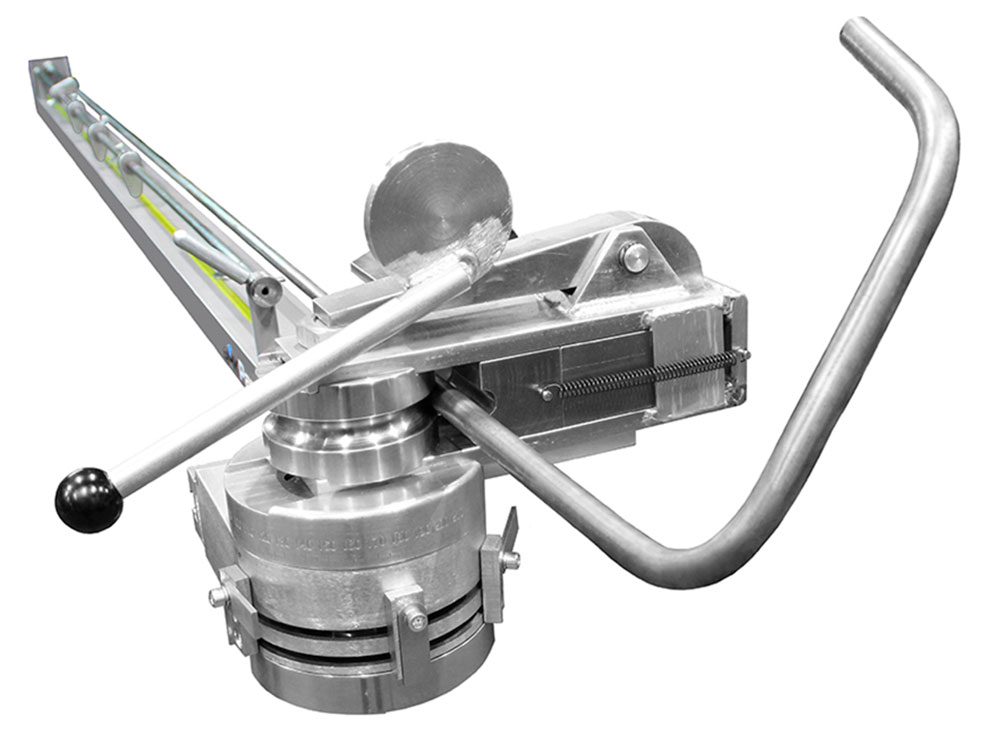
Дорновый трубогиб: Принцип работы
Дорновый трубогиб – это станок для изгибания труб, имеющий в оснастке такой элемент, как дорн. Дорн – это калибрующая пробка изготовленная под внутренее сечение трубы, он находится внутри трубы в момент гиба, предотвращая изенение формы сечения, а так же бразование гофр и заломов на поверхности согнутых труб.
По своей конструкции, дорны бывают:
Цельнотелые— представляет собой металлический стержень (калибрующую пробку) с закруглением на конце. Закругление всегда находиться в месте гиба.
Гибкие— стержень имеющий на конце несколько шариков, либо специальных полусфер, которые в процессе работы заходят в точку гиба, а при вытягивании калибруют форму трубы.
Дорн на трубогибочных станках обычно работает в одном из двух режимов:
Фиксированном — всегда находится в точке гиба.
Автоматическом — самостоятельно выдвигается в точку гиба и убирается за несколько градусов до окончания гиба.
Конструктивно фиксированный дорн намного проще, а следовательно дешевле. Однако, при использовании могут возникнуть некоторые проблемы. Так с наружной стороны заготовки может оставаться бугорок по форме дорна. А при диаметре труб от 30 мм требуются значительные усилия при сдергивании заготовки.Также из-за трения, на дорне может остаться незначительный наклеп металла, который приводит к образованию гофры на последующих гибах.
Эти проблемы устраняются за счет автоматического выдвижения-убирания дорна. Это усложняет конструкцию станка и увеличивает его стоимость, но высокая скорость работы и качество изделий с лихвой окупают затраты.
Особенности дорновой гибки
При дорновой гибке возникает очень большая сила трения на наружной стенке трубы, что приводит к ее утонению. Избежать или уменьшить данный эффект, важно потому, что от этого зависит срок эксплуатации согнутых изделий, их способность выдерживать большое давление. Существует много способов, но реально работает всего два.
Гибка с индукционным нагревом, что очень дорого.
Смазка дорна, за счёт которой резко снижается сила трения, а следовательно снижается утонение стенки и износ оснастки.
Способы смазки дорна
Кисточкой или спреем. В этом случае нужно постоянно контролировать равномерность нанесения раствора (чаще использую литол), иначе это сказывается на повторяемости углов гибов.
Импульсной подачей масла с помощью ручного насоса. В этом случае мы не имеем права пропустить нажатие насоса перед гибом, так как, если он будет пропущен, то получим тот же результат, что и при использовании кисточки.
Автоматическая импульсно-дозирующая система подачи смазки перед каждым гибом. Однако, такие системы сложны в изготовлении и устанавливаются только на промышленные станки с ЧПУ.
Как дорн влияет на качество гиба при работе дорнового трубогиба.
Изменение сечения называется эллипсностью либо овальностью. В общем машиностроении, судостроении допускается эллипсность до 12,5% в других областях требования могут быть жестче до 4% и даже 3%, на оборудовании БМК можно получить показатель менее 1%.